Artykuł sponsorowany
Jak błędy na etapie przygotowania ujawniają się w gotowej powłoce galwanicznej
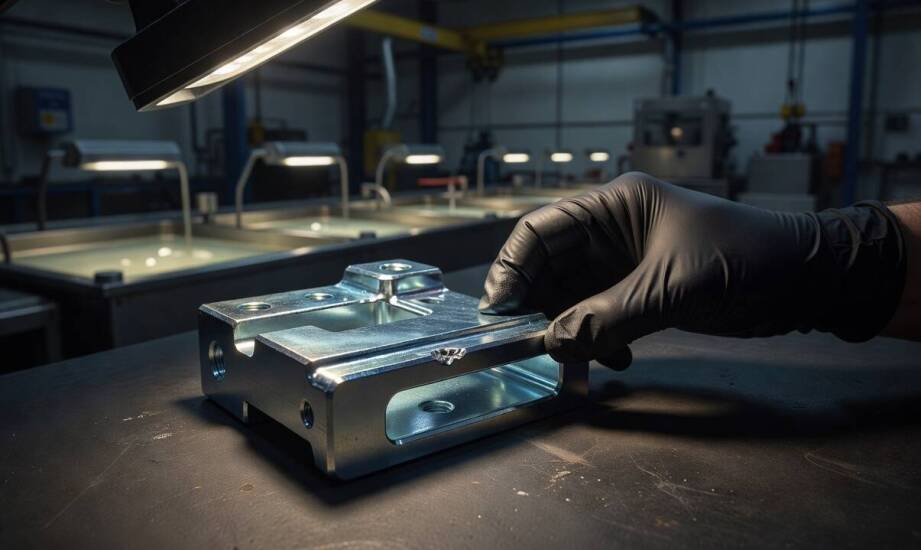
Element stalowy opuszczający zakład galwanizerski często prezentuje równomierną, błyszczącą powłokę, która bez problemu przechodzi wstępną kontrolę wizualną. Dopiero po zamontowaniu detalu w pracującej maszynie z sektora motoryzacyjnego lub energetycznego pojawiają się problemy eksploatacyjne. Warstwa ochronna zaczyna się łuszczyć, pękać lub odpadać w miejscach narażonych na stałe wibracje i drastyczne skoki wilgotności. Przeprowadzone w takim przypadku badanie przyczepności zazwyczaj wykazuje oderwanie powłoki bezpośrednio od metalu bazowego. Ten mechanizm zniszczenia rzadko wynika z błędu podczas samego nakładania materiału, a znacznie częściej demaskuje niedociągnięcia na wczesnym etapie przygotowania powierzchni. Zaniechania w początkowym procesie czyszczenia mszczą się w najmniej odpowiednim momencie, narażając producenta finalnego urządzenia na kosztowne reklamacje.
Przeczytaj również: Jakie innowacyjne rozwiązania oferuje dla kwiaciarni?
Etapy przygotowania podłoża a przyczepność powłoki
Odtłuszczanie chemiczne usuwa oleje, smary oraz stałe zanieczyszczenia organiczne, które fizycznie blokują kontakt podłoża z elektrolitem. Proces ten, realizowany zazwyczaj w roztworach alkalicznych, opiera się na zmydlaniu i emulgowaniu tłuszczów do postaci rozpuszczalnej w wodzie. Bez tego kroku nawet najlepiej zbilansowana kąpiel nie zdoła trwale związać osadu z detalem. Trawienie kwasowe rozpuszcza tlenki oraz głęboko osadzoną rdzę, skutecznie likwidując warstwę pasywną obrabianego materiału. Aktywacja chemiczna lub elektrochemiczna stanowi ostatni krok przed właściwym osadzaniem, ponieważ zwiększa zdolność surowego podłoża do przyjmowania nowych jonów metalu. Precyzyjne płukanie kaskadowe między poszczególnymi operacjami zapobiega przenoszeniu resztek chemii roboczej, chroniąc całą linię przed zanieczyszczeniem. Każdy z wymienionych etapów bezpośrednio buduje fundament pod jednorodną i trwałą powłokę ochronną.
Przeczytaj również: Zastosowanie bagnetu noża w różnych dziedzinach – od militariów po outdoor
Niewłaściwa chropowatość podłoża wywołuje z kolei miejscowe różnice w gęstości prądu podczas trwania elektrolizy. Zbyt gładka powierzchnia mocno ogranicza mechaniczną kotwicę powłoki, znacząco osłabiając jej odporność na siły ścinające w trakcie eksploatacji. Nadmierna chropowatość sprzyja natomiast powstawaniu porów, zatrzymywaniu mikroskopijnych bąbelków wodoru oraz nierównomiernemu przyrostowi grubości w zagłębieniach detalu. Zanieczyszczenia pozostałe po niedokładnym odtłuszczaniu tworzą niewidzialne bariery, przez które kationy nie docierają do struktury krystalicznej metalu, co wymusza przerwanie ciągłości nakładanej warstwy.
Przeczytaj również: Jak przygotować firmę do audytu jakości w branży sportów wodnych?
Zanieczyszczenia i parametry kąpieli w produkcji seryjnej
Tlenki i pozostałości po agresywnej obróbce skrawaniem zmieniają lokalny potencjał powierzchniowy detalu jeszcze przed jego zanurzeniem w wannie roboczej. Taka ukryta wada powoduje, że osadzona warstwa przybiera postać porowatą lub wykazuje drastycznie słabą przyczepność w określonych strefach punktowych. Przedsiębiorstwa przemysłowe ze Śląska, poszukujące niezawodnych zabezpieczeń antykorozyjnych, regularnie zlecają galwanizację w Gliwicach oraz okolicznych węzłach przemysłowych, dostarczając komponenty do maszyn górniczych, lotniczych i spożywczych. Odbiorcy z tych wymagających sektorów oczekują bezwzględnej powtarzalności parametrów w dużych seriach, co narzuca na wykonawców rygorystyczne podejście do stabilności cyklu przygotowawczego.
Same parametry kąpieli galwanicznej, obejmujące temperaturę roztworu, gęstość prądu, pH oraz intensywność mieszania, bezpośrednio determinują zdolność krycia, ostateczną barwę i spójność mikroskopową powłoki. Zbyt niska temperatura cieczy lub źle dobrany prąd generują miejscowe przypalenia materiału oraz niedostateczne nadbudowywanie struktury w trudno dostępnych otworach ślepych. Specjalizujący się w zaawansowanych powłokach ochronnych zakład Elbit realizuje procesy niklowania, cynkowania i złocenia, wykorzystując nowoczesne stacje pomiarowe do bieżącego monitorowania składu chemicznego. Systematyczna analiza parametrów roboczych stabilizuje nakładanie metalu, co niemal całkowicie eliminuje ryzyko powstawania wad grubości w poszczególnych partiach produkcyjnych.
Trafna diagnoza uszkodzeń powłoki ułatwia szybkie wdrożenie skutecznych działań naprawczych na linii galwanicznej. Uchybienia na etapie przygotowania podłoża ujawniają się najczęściej poprzez zlokalizowane łuszczenie, pęcherze widoczne po teście taśmowym lub wyraźne przebarwienia pod nałożoną warstwą. Zaburzenia chemii w samej wannie roboczej dają natomiast usterki rozłożone równomiernie na całej partii, takie jak ogólna matowość, przypalenia na krawędziach detali lub wszechobecna porowatość. Niezależnie od specyfiki konkretnego metalu, niezawodność zabezpieczenia antykorozyjnego zależy od rygorystycznej kontroli wejściowej. Wykrycie zaschniętych chłodziw, wżerów korozyjnych czy wadliwej struktury powierzchniowej przed nałożeniem powłoki pozwala uratować produkcję przed serią odrzutów jakościowych.
Kategorie artykułów
Polecane artykuły

Rola stołu probierczego w diagnostyce i regeneracji pompowtryskiwaczy
Stół probierczy odgrywa istotną rolę w diagnostyce i regeneracji pompowtryskiwaczy, umożliwiając precyzyjne testowanie ich wydajności oraz funkcjonalności. Nowoczesne technologie pozwalają na szybkie zidentyfikowanie problemów oraz ocenę stanu technicznego komponentów. W artykule przyjrzymy się wpły

Porównanie modeli paralizatorów strzelających – który warto wybrać?
Paralizatory strzelające to innowacyjne urządzenia, które zyskują popularność wśród osób poszukujących skutecznej ochrony osobistej. Dzięki zdolności do obezwładniania napastników na odległość, stanowią one alternatywę dla tradycyjnych paralizatorów. Wybór odpowiedniego modelu jest kluczowy dla zape